Rury reformera w instalacji bezpośrednio zredukowanej żelaza (DRI) nie są zwykłymi rurami wymienników ciepła. Znajdują się one w opalanym reformerze, w którym gaz ziemny, para i odzyskany gaz gó...
READ MORE
 Dom / Wiadomości / Wiadomości branżowe / Rura odśrodkowego pieca odlewniczego: przewodnik po procesie, korzyściach i zaopatrzeniu
2026-09-04
Twoja rura pieca do reformingu właśnie uległa awarii po zaledwie 38 miesiącach pracy. Wycena wymiany mówi o ośmiu tygodniach, ale okno realizacji zamyka się za sześć. Pęknięta rura nigdy nie jest zwykłą rurą — powoduje straty w produkcji, zakłócenia procesów i konieczność poszukiwania części zamiennych.
Rury pieca do odlewania odśrodkowego stanowią podstawę usług reformingu i krakingu w wysokiej temperaturze. Zapewniają gęstą, drobnoziarnistą mikrostrukturę odporną na pełzanie i nawęglanie. Jednak stop, grubość ścianki i system jakości dostawcy decydują o tym, czy grzejnik opalany jest niezawodnie przez cały cykl operacyjny, czy też staje się przyczyną przedwczesnej awarii instalacji.
Odlewanie odśrodkowe jest preferowaną metodą produkcji rur do pieca do reformingu i krakingu, ponieważ pozwala uzyskać jednolitą, prawie pozbawioną pustych ścian ścianę, której metody kucia i odlewania statycznego nie mogą być ekonomicznie porównywalne. Stopiony stop wlewa się do cylindrycznej formy, która obraca się z dużą prędkością. Siła odśrodkowa utrzymuje metal przy ściance formy, a krzepnięcie przebiega kierunkowo od powierzchni zewnętrznej w kierunku otworu. Lżejsze zanieczyszczenia i żużel gromadzą się w otworze wewnętrznym, który jest następnie usuwany maszynowo.
Rezultatem jest ścianka rury o drobnej, kolumnowej strukturze ziaren, bez porowatości skurczowej i bez defektów linii środkowej. Taka struktura przekłada się bezpośrednio na dłuższą trwałość pełzania i lepszą odporność na nawęglanie. W przypadku większości usług związanych z reformowaniem i krakingiem standardową specyfikacją są rury odlewane odśrodkowo.
| Atrybut | Odlewanie odśrodkowe | Odlewanie statyczne | Kute bez szwu |
|---|---|---|---|
| Solidność ściany | Wysokie, prawie pozbawione pustki | Umiarkowane ryzyko porowatości | Wysoka |
| Struktura ziarna | Drobne kolumnowe, kierunkowe | Grube, losowe | Zdeformowany, rekrystalizowany |
| Lokalizacja zanieczyszczeń | Otwór wewnętrzny, obrobiony maszynowo | Losowa dystrybucja | W ramach materiału |
| Typowa tolerancja | ±0,5 mm (obrobione maszynowo) | ±5,0 mm | ±1,0 mm |
| Koszt tuby | Umiarkowane | Niski | Wysoka |
Typowa tolerancja grubości ścianki po obróbce (mm). Niższe wartości wskazują na większą kontrolę wymiarową.
Wybór stopu powinien uwzględniać maksymalną oczekiwaną temperaturę metalu i dominujący mechanizm awarii, a nie tylko cenę materiału. W reformowaniu służby głównym problemem jest pełzanie. W krakingu etylenu dominuje nawęglanie. Rury do reformingu bezpośrednio zredukowanego (DRI) są narażone zarówno na wysoką temperaturę, jak i atmosferę redukującą.
Standardowymi materiałami są gatunki mikrostopowe HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) i wysokoniklowe 35Cr-45Ni. W miarę przejścia z HK40 na 35Cr-45Ni koszt wzrasta, ale także dopuszczalne naprężenia projektowe i odporność na penetrację węgla. W temperaturze 1000°C stop 35Cr-45Ni może wytrzymać około 35 procent większe naprężenie niż HP45 i prawie dwukrotnie większe naprężenie niż HK40.
Wytrzymałość na pełzanie (MPa) w funkcji temperatury metalu (°C). Przybliżone wartości oparte na typowych danych dotyczących stopów odlewniczych.
| Stop | Cr (%) | Ni (%) | Typowa maksymalna temperatura metalu | Kluczowa właściwość |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Ekonomiczna, umiarkowana wytrzymałość na pełzanie |
| HP45 | 25 | 35 | 1040°C | Dobra wytrzymałość na pełzanie, odporność na nawęglanie |
| 35Cr-45Ni | 30-35 | 45-50 | 1080°C | Wysoka creep strength, superior carburization resistance |
 Rurka reformera do wysokotemperaturowych procesów wodorowych i procesów katalitycznych Ta rura reformera została zaprojektowana do konwersji wodoru i reakcji katalitycznych w piecach przemysłowych. Zapewnia doskonałą odporność termiczną, ochronę przed utlenianiem i precyzyjną produkcję, aby zapewnić integralność strukturalną i długoterminową stabilność. Zobacz produkt →
Chociaż obie są rurami odlewanymi odśrodkowo, rury do krakowania i rury do reformingu są zaprojektowane pod kątem różnych trybów awarii. Rury do krakingu, zwane także wężownicami promiennikowymi, pracują w piecu do krakingu etylenu, w którym temperatura ścianki zewnętrznej może przekraczać 1080°C. Dominującym mechanizmem degradacji jest nawęglanie: wewnątrz rury tworzy się koks, węgiel dyfunduje do stopu, a rura traci plastyczność. W przypadku tej usługi standardem są gatunki mikrostopów HP lub 35Cr-45Ni.
Rury reformera mają inne zadanie. Działają w procesie parowego reformingu metanu przy temperaturze ścianki około 850-1000°C. Podstawowym problemem jest pełzanie: rura musi sama się podtrzymywać i wytrzymywać ciśnienie wewnętrzne przez projektowany okres użytkowania wynoszący 100 000 godzin lub więcej. HP45 jest powszechnym wyborem, a 35Cr-45Ni stosuje się tam, gdzie wymagana jest większa niezawodność.
Rury do reformingu DRI kierują się podobną logiką, ale wiążą się z dodatkowymi wyzwaniami związanymi z atmosferą redukującą i wyższymi temperaturami roboczymi w zakładach wykorzystujących bezpośrednio zredukowane żelazo. Wymagają stopów, które wytrzymują zarówno wytrzymałość na pełzanie, jak i odporność na wychwytywanie węgla w środowisku bogatym w wodór.
 Rura krakingowa do pieców do pirolizy etylenu i propylenu Ta wężownica promiennikowa, zaprojektowana do krakingu etylenu i propylenu, wytrzymuje ekstremalne temperatury i jest odporna na nawęglanie. Jego zoptymalizowana geometria zapewnia równomierne przenoszenie ciepła i odporność na koksowanie, co ma kluczowe znaczenie dla wydłużenia żywotności jednostek do pirolizy. Zobacz produkt →
W przypadku reformerów o bezpośredniej redukcji żelaza często potrzebna jest konstrukcja rurowa specyficzna dla DRI, aby oprzeć się atakowi wodoru i utrzymać trwałość na zerwanie w pracy cyklicznej.
 Rura reformująca DRI do pieców bezpośrednich z redukcją żelaza Ta rura, przeznaczona do instalacji DRI, jest odporna na atak wodoru i wychwytywanie węgla w atmosferach redukujących. Skład stopu i wytrzymałość mechaniczna zapewniają niezawodność w cyklicznej pracy w wysokiej temperaturze, wspierając wydajną produkcję stali. Zobacz produkt →
Specyfikacja zakupu jest najskuteczniejszym narzędziem pozwalającym uniknąć przedwczesnej awarii rurki. Dobrze napisana specyfikacja zapobiega sytuacji, w której tania oferta zawierająca materiały o niskiej jakości stała się kosztownym przestojem.
Specyfikacja powinna określać przynajmniej normę odlewania, skład chemiczny, tolerancje wymiarowe, wymagania kontrolne i dokumentację. Odniesienie do ASTM A297 lub ASTM A608 daje odlewni jasną podstawę do określenia ograniczeń składu i właściwości mechanicznych. Grubość ścianki po obróbce wynosi zazwyczaj 10–18 mm w przypadku rur do reformingu, z tolerancją ± 0,8 mm lub lepszą na końcowej obrobionej powierzchni. Otwór musi być wystarczająco gładki, aby umożliwić kontrolę ultradźwiękową i stały strumień ciepła.
Uszkodzenia spowodowane pełzaniem pozostają największą pojedynczą przyczyną awarii rur reformera. W procesie krakingu dominuje nawęglanie. Trzecią najczęstszą przyczyną jest przegrzanie spowodowane uderzeniem płomienia lub złym rozkładem przepływu. Właśnie dlatego wybór stopu, grubość ścianki rury i rozmieszczenie palnika są ze sobą wzajemnie powiązane.
Jeśli określisz rurę, wymagaj 100-procentowego badania ultradźwiękowego ścianki rury. Kontrola penetrantem barwnika na obrobionych końcach spoin wyłapuje pęknięcia powierzchniowe, które mogą zostać przeoczone w badaniach ultradźwiękowych. Poproś o certyfikaty identyfikowalności materiałów przedstawiające liczbę wytopową, analizę chemiczną, zapisy obróbki cieplnej i wyniki testów mechanicznych. W przypadku zastosowań, w których występuje duże narażenie na siarkę lub parę, należy zażądać od odlewni raportu dotyczącego odporności na nawęglanie lub arkusza danych dotyczących pełzania.
Nacisk na cenę często popycha kupujących w stronę niewykwalifikowanych dostawców. W przypadku zakupu rur piecowych obowiązuje odwrotna logika: najtańsza rura często staje się najdroższa, jeśli uwzględni się wymianę, utratę produkcji i koszt nieplanowanego przestoju.
Poszukaj producentów znajdujących się na listach kwalifikowanych dostawców głównych operatorów energetycznych. Kwalifikacja ta nie jest szczegółem marketingowym. Oznacza to, że dostawca przeszedł audyty obejmujące procesy odlewnicze, obróbkę cieplną, możliwości badań NDT i dokładność obróbki. Wskazuje również na doświadczenie w dostarczaniu rur według ścisłych specyfikacji.
Audyty fabryczne mają znaczenie. Sprawdź, czy odlewnia posiada nowoczesne możliwości topienia elektrycznego, zautomatyzowane odlewanie, niezawodny piec do obróbki cieplnej z zarejestrowanymi danymi cykli oraz dobrze wyposażone laboratorium do testów chemicznych i mechanicznych. Drugim czynnikiem jest wydajność obróbki na tokarkach CNC i udokumentowany protokół kontroli wymiarowej. W przypadku dużych modułów rurowych i kompletnych grzejników opalanych należy również ocenić zdolność dostawcy do montażu i wysyłki sprzętu ponadgabarytowego.
Należy wziąć pod uwagę ryzyko związane z niewykwalifikowanym dostawcą: niespójny skład chemiczny w zależności od ciepła, nadmierne różnice w grubości ścianek i mikroskurcz w ściance rury. Z tego powodu zasady zamówień dotyczące rur piecowych należy dostosować do szerszego projektu grzejników opalanych. Dostawca z doświadczeniem EPC często może skuteczniej koordynować produkcję rur, montaż modułów konwekcyjnych i budowę na miejscu niż oddzielni dostawcy. Przeczytaj nasz artykuł na temat środki ostrożności dotyczące lampy radiacyjnej aby zrozumieć typowe pułapki związane z instalacją i obsługą, które właściciele przeoczają.
W prawdziwym odlewaniu odśrodkowym metal wlewa się do obracającej się formy, a siła odśrodkowa tworzy ściankę rury. Forma obraca się z dużą prędkością, a rura jest pusta i pozbawiona rdzenia. Odlewanie półodśrodkowe wykorzystuje rdzeń do kształtowania wewnętrznej geometrii i niższych prędkości obrotowych; służy do części takich jak koła lub korpusy zaworów. Rury pieca opierają się na prawdziwej drodze odśrodkowej.
W przypadku usług krakingu etylenu i reformingu parowego typowa grubość ścianki po obróbce wynosi 8–15 mm dla cewek do krakowania i 10–18 mm dla rur do reformingu, ale dokładną grubość oblicza się na podstawie ciśnienia wewnętrznego, dopuszczalnego naprężenia stopu w maksymalnej temperaturze metalu oraz naddatku na korozję/nawęglenie. Nigdy nie określaj grubości ścianki bez sprawdzenia kodu projektu i docelowego okresu trwałości.
Standardem jest badanie ultradźwiękowe ścianki rury w połączeniu z penetrantem barwnika na obrobionych końcach przygotowawczych do spawania. Niektóre specyfikacje wymagają również badań radiograficznych złączy spawanych i kontroli wymiarów otworu, średnicy zewnętrznej i okrągłości ścian.
Rury pieca do odlewania odśrodkowego są krytyczną inwestycją. Proces ten zapewnia gęstą, drobnoziarnistą strukturę niezbędną do długotrwałej odporności na pełzanie i nawęglanie, ale tylko pod warunkiem, że stop, grubość ścianki, kontrola i dostawca zostaną wybrane z takim samym rygorem jak sam grzejnik.
Zacznij od maksymalnej temperatury metalu, wybierz stop pasujący do dominującego trybu awarii i określ 100-procentową kontrolę ultradźwiękową oraz pełną identyfikowalność materiału. Jeśli dostawca nie może wykazać takiego poziomu kontroli jakości, odejdź. Tańsza rura, która ulegnie awarii w ciągu trzech lat, nigdy nie będzie tańsza pod koniec projektu.
Potrzebujesz pomocy w przygotowaniu specyfikacji rur do reformowania lub krakowania? Skontaktuj się z naszym zespołem inżynierów w celu uzyskania wskazówek dotyczących wyboru materiałów i zamówień.
Rury reformera w instalacji bezpośrednio zredukowanej żelaza (DRI) nie są zwykłymi rurami wymienników ciepła. Znajdują się one w opalanym reformerze, w którym gaz ziemny, para i odzyskany gaz gó...
READ MORECewka promiennikowa, która ulegnie awarii w 18. miesiącu zamiast w piątym roku, powoduje więcej niż tylko przerwanie produkcji etylenu. Wymusza to nieplanowane przestoje, podniesienie dźwigu i p...
READ MORESekcja konwekcyjna grzejnika opalanego jest miejscem, w którym zyskuje się lub traci sprawność cieplną. Spaliny opuszczają sekcję promieniującą w temperaturze 400–650 °C, niosąc aż 35% ciepł...
READ MOREPo trzech latach pracy instalacji opóźnionego koksowania temperatury spalin na wylocie z kawałka opalanego węglem odprowadzanego ze 180°C do 246°C. Palniki są wyregulowane, a lampy promiennikowe...
READ MORE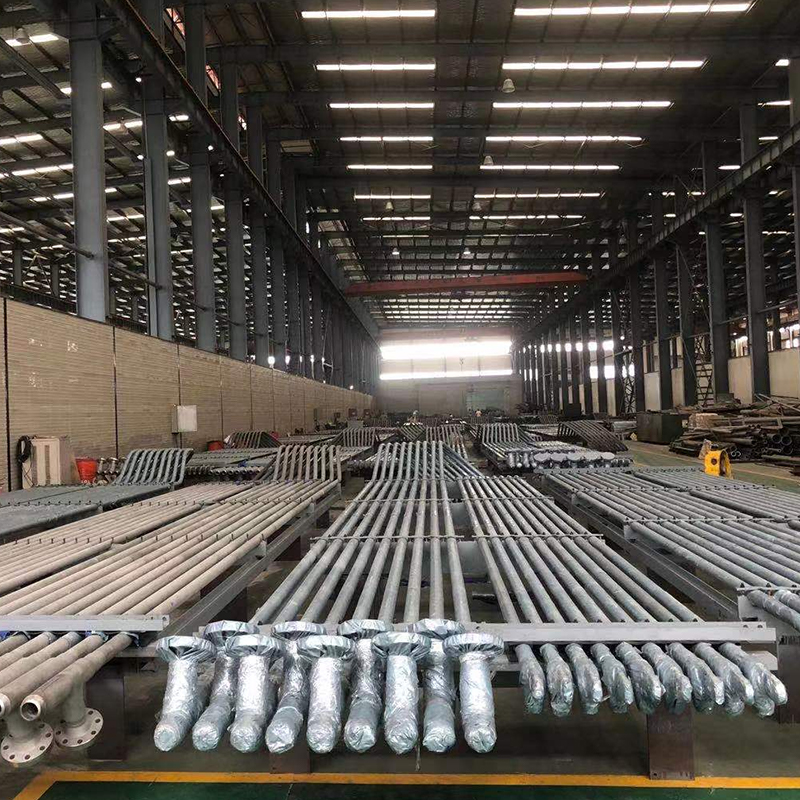
Seria rur do krakingu została zaprojektowana dla pieców do krakingu wysokotemperaturowego w przemyśle petrochemicznym, zapewniając wyjątkową stabilność termiczną, odporność na korozję i długotermin...
See Details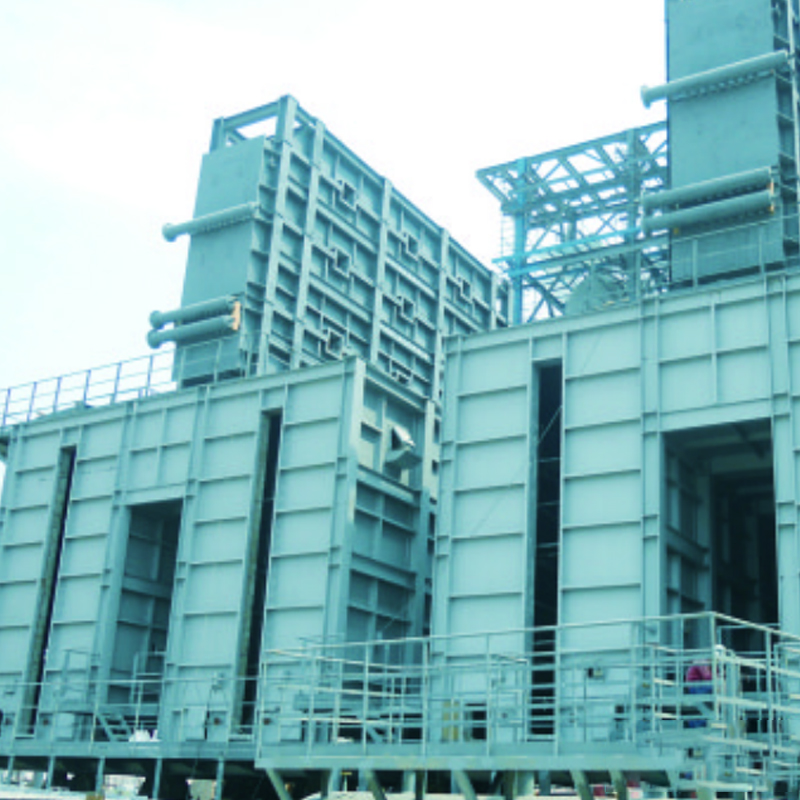
Nasz podgrzewacz opóźnionego koksowania został specjalnie zaprojektowany do wydajnego ogrzewania ciężkich pozostałości w jednostkach opóźnionego koksowania. Zapewniając precyzyjne, równomierne ogrz...
See Details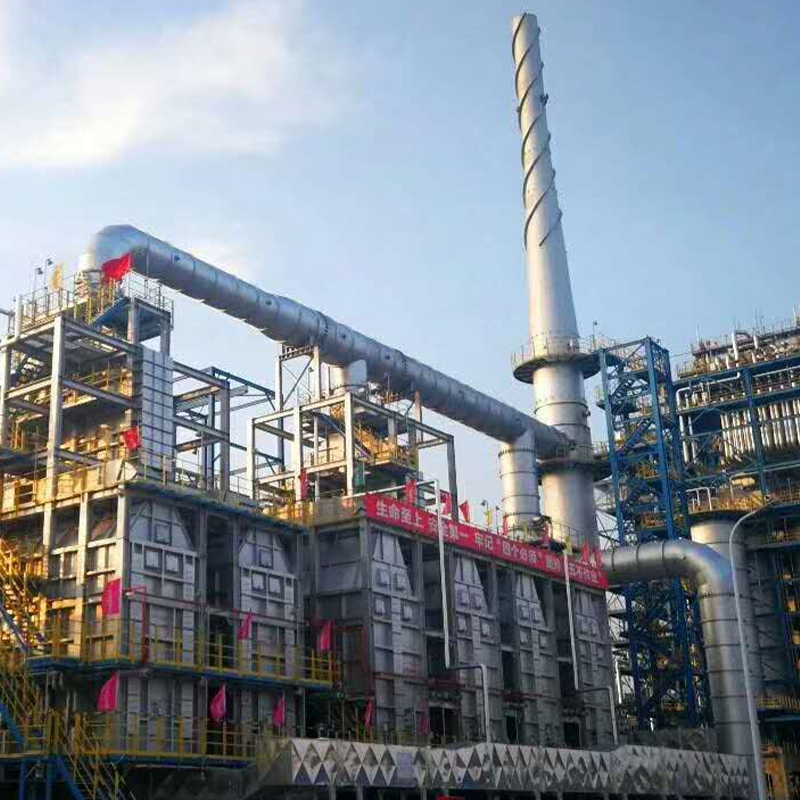
Nasz podgrzewacz do hydrokrakingu pozostałości jest przeznaczony do wydajnego ogrzewania w procesach hydrorafinacji oleju ciężkiego. Zapewnia precyzyjną kontrolę temperatury, równomierne ogrzewanie...
See Details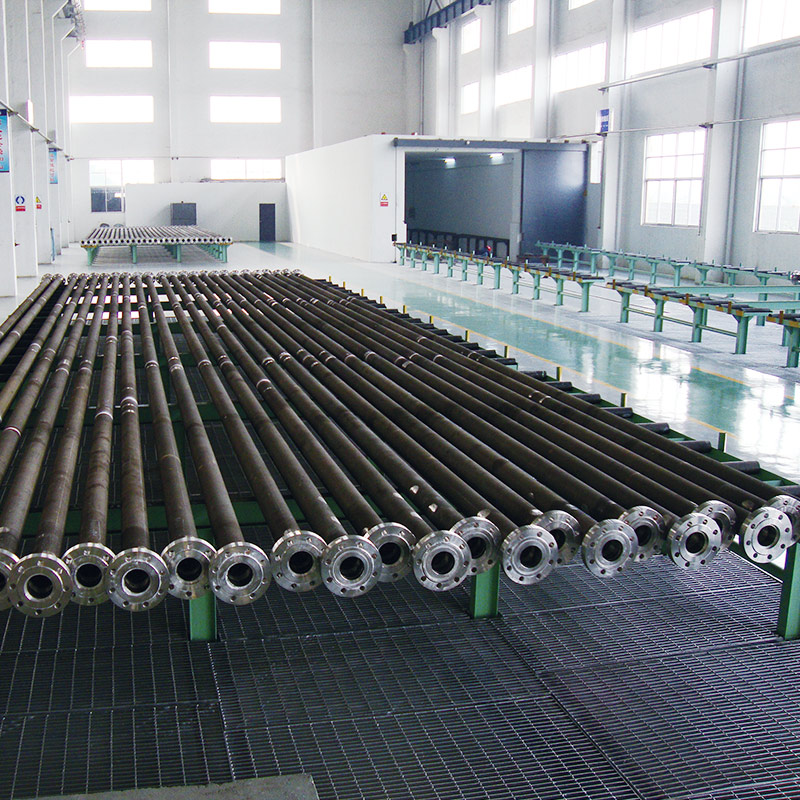
Rura Reformer Tube firmy Tuopu jest przeznaczona do wysokotemperaturowych reakcji chemicznych w piecach przemysłowych, zapewniając efektywne przenoszenie ciepła, integralność strukturalną i długote...
See Details
Moduł sekcji konwekcyjnej i moduł sekcji promiennikowej zostały zaprojektowane w celu optymalizacji wymiany ciepła i efektywności energetycznej w piecach przemysłowych. Łącząc zaawansowane technolo...
See Details
Nasz podgrzewacz do Visbreakingu jest przeznaczony do wydajnego ogrzewania ciężkich surowców węglowodorowych w procesach redukcji lepkości i krakingu. Zapewniając równomierne ogrzewanie w wysokiej ...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adres
Nr 20, Fuyang Road, miasto Jingjiang, prowincja Jiangsu, Chiny
Media